
Menu
R-FMEA (FMEA Reversa): Como verificar se os controles definidos na PFMEA estão realmente aplicados no processo
Na indústria automotiva, identificar riscos durante o desenvolvimento do processo é fundamental. Porém, existe uma questão igualmente importante: o que foi definido na PFMEA realmente está acontecendo no processo de manufatura?
É justamente nesse ponto que a R-FMEA – Reverse FMEA (FMEA Reversa) ganha importância.
Enquanto o PFMEA parte da análise do processo para identificar potenciais modos de falha, causas, efeitos e controles, a R-FMEA faz um movimento complementar: vai ao processo real para verificar se os riscos previstos, os controles estabelecidos e as condições consideradas na análise correspondem ao que efetivamente ocorre na produção.
Essa verificação permite identificar diferenças entre o processo documentado e o processo executado, novos riscos, alterações não incorporadas à documentação e oportunidades de atualização do PFMEA e do Plano de Controle.
Mais do que uma revisão documental, a FMEA Reversa aproxima a gestão de riscos da realidade do chão de fábrica.
O que é R-FMEA – FMEA Reversa?
A R-FMEA é uma abordagem de verificação realizada diretamente no processo de manufatura, utilizada para confrontar as condições reais da produção com os riscos e controles registrados na PFMEA.
Seu objetivo não é substituir a PFMEA nem realizar novamente toda a análise de riscos.
A lógica é verificar, na prática, se aquilo que foi previsto continua válido.
Durante uma R-FMEA, a equipe pode observar, por exemplo:
- se as etapas do processo correspondem ao Diagrama de Fluxo de Processo;
- se os controles previstos na PFMEA estão efetivamente implementados;
- se os controles definidos no Plano de Controle são executados conforme estabelecido;
- se características especiais estão sendo adequadamente controladas;
- se os métodos e dispositivos de medição utilizados são os previstos;
- se existem condições de processo capazes de gerar novos modos ou causas de falha;
- se alterações realizadas na produção foram incorporadas aos documentos relacionados;
- se os planos de reação são conhecidos e aplicados quando ocorre um desvio.
A R-FMEA transforma, portanto, a análise de riscos em um processo contínuo de verificação, aprendizado e atualização.
PFMEA e R-FMEA: qual é a diferença?
Apesar de estarem diretamente relacionadas, PFMEA e R-FMEA cumprem funções diferentes.
A PFMEA – Process Failure Mode and Effects Analysis é utilizado para analisar antecipadamente os riscos associados ao processo de manufatura.
A equipe avalia operações, modos de falha potenciais, efeitos, causas, controles de prevenção e detecção e define as ações necessárias para reduzir os riscos.
A R-FMEA, por outro lado, parte da produção real.
Em vez de perguntar apenas: “O que pode dar errado neste processo?” a equipe passa também a perguntar: “O processo está acontecendo da forma que consideramos quando elaboramos a PFMEA?”
Essa mudança de perspectiva é importante porque um processo produtivo é dinâmico.
Equipamentos são alterados, dispositivos são substituídos, parâmetros são ajustados, fornecedores podem mudar, métodos de trabalho evoluem e novas condições podem surgir ao longo da produção seriada.
Se essas mudanças não forem refletidas na análise de riscos, a PFMEA pode deixar de representar adequadamente o processo atual.
Como a R-FMEA é realizada no processo de manufatura?
A R-FMEA deve envolver observação direta do processo e participação de uma equipe multidisciplinar, reunindo conhecimentos de áreas relacionadas ao produto e à manufatura.
Antes da verificação, é importante consultar os documentos aplicáveis ao processo, como:
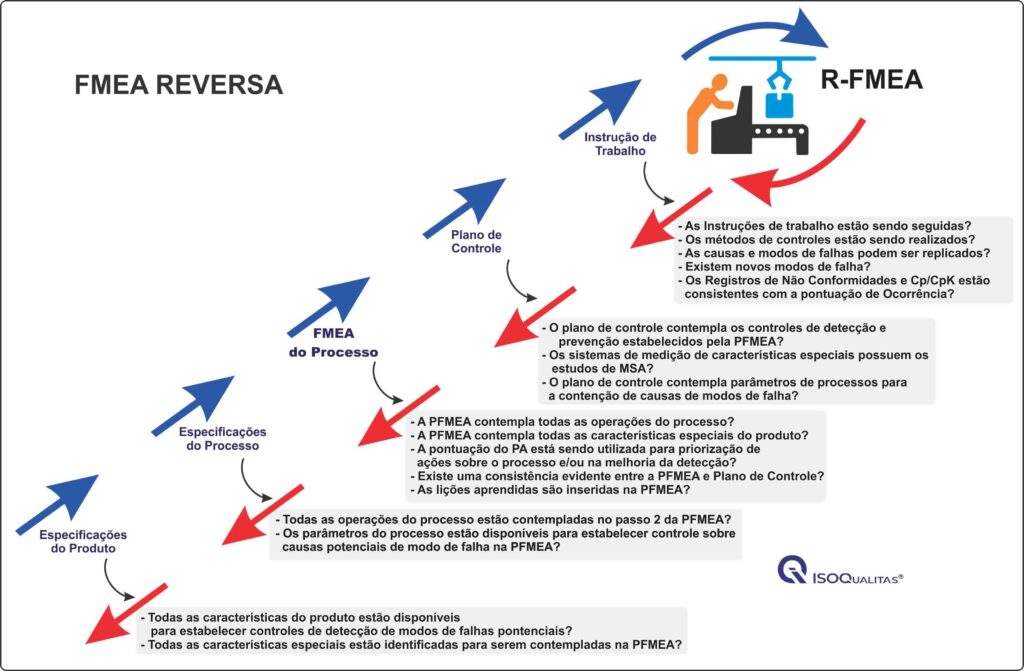
Diagrama de Fluxo de Processo → PFMEA → Plano de Controle → Instruções de Trabalho → Registros de Produção e Qualidade
Com essas informações, a equipe pode percorrer as operações e comparar o que está documentado com aquilo que realmente está sendo executado.
1. Observar a operação real
A primeira etapa é acompanhar o processo em funcionamento.
O objetivo é compreender como a operação ocorre efetivamente, considerando máquina, operador, dispositivos, materiais, parâmetros, métodos de inspeção, movimentação e demais condições relevantes.
2. Comparar o processo com a PFMEA
A equipe verifica se os modos de falha, causas e controles registrados continuam consistentes com a condição observada.
Nesse momento podem surgir questões importantes:
Existe alguma condição de falha que não foi considerada?
Alguma causa registrada deixou de existir?
Há uma nova causa possível decorrente de alguma alteração do processo?
Os controles de prevenção e detecção estão realmente implementados?
3. Verificar o Plano de Controle
Os controles previstos precisam ser confrontados com a execução.
Isso inclui verificar características controladas, especificações, método de medição, frequência, tamanho de amostra, registros e planos de reação.
A relação com o artigo anterior é direta: o Plano de Controle transforma os riscos identificados no PFMEA em controles aplicáveis à produção, enquanto a R-FMEA ajuda a verificar se essa relação permanece consistente no processo real.
4. Identificar novos riscos e oportunidades de melhoria
A observação direta pode revelar condições que não estavam evidentes durante a elaboração original da PFMEA.
Podem ser identificadas, por exemplo, possibilidades de montagem incorreta, erros de posicionamento, ajustes inadequados, falhas relacionadas à movimentação de materiais, riscos decorrentes da intervenção do operador ou condições que dificultam a detecção de uma não conformidade.
Esses achados devem ser analisados tecnicamente e, quando aplicável, incorporados à gestão de riscos.
5. Registrar as evidências e definir ações
A R-FMEA não deve terminar apenas com uma lista de evidências.
Quando forem identificadas divergências ou novos riscos, é necessário definir responsáveis, ações e prazos, além de acompanhar sua implementação.
Dependendo do resultado, pode ser necessária a revisão dos documentos relacionados.
A R-FMEA pode provocar a revisão do PFMEA e do Plano de Controle?
Sim. Esse é um dos pontos mais relevantes da metodologia.
Quando a R-FMEA identifica uma condição diferente daquela considerada anteriormente, a organização deve avaliar o impacto sobre a documentação e os controles do processo.
A relação pode ser representada da seguinte forma:
Processo real → R-FMEA → identificação de divergências ou novos riscos → revisão do PFMEA → revisão do Plano de Controle → implementação e acompanhamento das ações
Isso cria um ciclo de retroalimentação.
A PFMEA deixa de ser um documento elaborado apenas durante o desenvolvimento e passa a incorporar o aprendizado obtido ao longo da vida do processo.
Essa lógica também reforça a importância da rastreabilidade das alterações, permitindo identificar o que mudou, por que mudou, quais riscos foram impactados e quais controles precisaram ser atualizados.
Qual é a relação entre R-FMEA, PFMEA e Plano de Controle?
Essas ferramentas não devem funcionar como atividades e documentos independentes.
Existe uma relação direta entre elas:
PFMEA Identifica e avalia os riscos do processo.
↓
Plano de Controle Transforma os riscos e características relevantes em controles aplicáveis à produção.
↓
Processo de manufatura (Instruções de Trabalho) Executa as operações e controles definidos.
↓
R-FMEA Verifica no processo real se os riscos e controles documentados permanecem consistentes e identifica novas condições.
↓
Atualização da PFMEA e do Plano de Controle Incorpora os aprendizados e alterações identificados.
Essa integração permite que a gestão de riscos acompanhe a evolução do processo ao longo da produção seriada.
Quando realizar uma FMEA Reversa?
A periodicidade e os critérios devem considerar os requisitos aplicáveis à organização, ao cliente e ao processo.
Além das verificações planejadas, determinados acontecimentos podem indicar a necessidade de uma nova avaliação, como:
- alterações de produto ou processo;
- instalação ou modificação de equipamentos e dispositivos;
- alterações de matéria-prima ou fornecedor;
- alterações das instruções do processo
- mudanças nos métodos de medição ou controle;
- ocorrência de não conformidades internas ou externas;
- reclamações de clientes;
- resultados de auditorias;
- alterações ou adições de características especiais;
- mudanças relevantes em parâmetros do processo;
- recorrência de falhas;
- implementação de ações corretivas.
Dessa forma, a R-FMEA pode ser utilizada não somente como uma atividade periódica, mas também como instrumento para verificar se mudanças e aprendizados foram adequadamente incorporados à gestão de riscos.
R-FMEA e melhoria contínua
Um dos maiores benefícios da FMEA Reversa está no aprendizado obtido a partir do processo real.
Nem todas as condições de manufatura podem ser antecipadas durante o desenvolvimento.
A produção gera informações importantes sobre variações, intervenções, dificuldades operacionais, comportamento de equipamentos, ocorrências de qualidade e eficácia dos controles.
Quando essas informações retornam a PFMEA, a organização fortalece sua base de conhecimento e melhora análises futuras.
A R-FMEA contribui, assim, para transformar a PFMEA em um documento vivo, conectado à experiência acumulada durante a produção.
R-FMEA e solução de problemas
A FMEA Reversa também pode se relacionar com processos de solução de problemas.
Uma não conformidade identificada por cliente, produção ou auditoria pode revelar que:
- uma causa não havia sido considerada na PFMEA;
- o risco havia sido subestimado;
- um controle previsto não estava sendo executado;
- o controle existente não era suficientemente eficaz;
- uma alteração do processo não havia sido incorporada à documentação.
Após a análise e implementação das ações corretivas, os aprendizados devem ser avaliados em relação ao PFMEA e ao Plano de Controle.
Essa conexão será especialmente importante no próximo tema da nossa sequência: Global 8D, no qual poderemos aprofundar a estrutura utilizada para contenção, análise de causa raiz, implementação de ações corretivas e prevenção da reincidência.
Principais desafios na aplicação da R-FMEA
Algumas dificuldades podem reduzir a eficácia da FMEA Reversa:
Realizar a atividade apenas como checklist: a R-FMEA precisa provocar análise crítica do processo, e não somente confirmar itens documentais.
PFMEA desatualizado: comparar o processo com um documento que já não representa a realidade reduz o valor da análise.
Falta de integração entre documentos: alterações identificadas na R-FMEA podem exigir mudanças em PFMEA, Plano de Controle, instruções e outros registros relacionados.
Ausência de acompanhamento das ações: identificar uma divergência sem garantir sua tratativa não fecha o ciclo de melhoria.
Informações distribuídas em diferentes documentos e planilhas: isso dificulta a identificação das relações entre riscos, controles, alterações e evidências.
É justamente nesse último ponto que a gestão integrada das informações passa a ter papel importante.
Como um sistema integrado pode apoiar a R-FMEA?
A realização da R-FMEA ocorre no processo de manufatura, por meio da observação e análise técnica da equipe. Um sistema integrado não substitui essa atividade.
Entretanto, pode apoiar a gestão das informações relacionadas aos riscos e controles do processo.
O ISOQualitas PLM permite integrar informações relacionadas ao desenvolvimento do produto e processo, apoiando atividades como:
- gestão e atualização da PFMEA;
- relacionamento entre riscos e controles;
- integração entre PFMEA e Plano de Controle;
- gestão das características do produto e processo;
- controle de revisões;
- rastreabilidade das alterações;
- acompanhamento de ações;
- manutenção do histórico das análises;
- integração das informações relacionadas às Core Tools.
Dessa forma, os resultados obtidos durante uma FMEA Reversa podem ser incorporados aos documentos e processos relacionados, reduzindo o risco de manter informações divergentes entre aquilo que foi planejado e o que está efetivamente sendo realizado na produção.
Conclusão
A R-FMEA amplia a gestão de riscos ao levar a análise para o ambiente onde o processo realmente acontece.
Ao comparar o processo de manufatura com o PFMEA e o Plano de Controle, a organização pode identificar divergências, novos riscos, mudanças não documentadas e oportunidades de melhoria.
Mais do que verificar documentos, a FMEA Reversa cria um importante ciclo de aprendizado:
planejar os controles → executar o processo → verificar a realidade → atualizar os riscos → melhorar os controles.
Quando PFMEA, Plano de Controle, R-FMEA e demais informações relacionadas são mantidos de forma integrada e rastreável, torna-se mais fácil preservar a coerência entre o processo planejado e a produção ao longo do ciclo de vida do produto.
O ISOQualitas PLM apoia essa integração, conectando informações de produto, processo, riscos, controles, alterações e Core Tools em um ambiente estruturado para a gestão do ciclo de vida.
Posts Recentes
Arquivos
Categorias
Categorias
- Análise de Riscos e Ações Corretivas (1)
- APQP e Core Tools (5)
- Artículos (1)
- Auditoria Automotiva (4)
- Automação Industrial (2)
- Blog (22)
- Cibersegurança Automotiva (1)
- Eficiência Industrial (1)
- Engenharia de Processos Automotivos (3)
- Engenharia de Produto e Processos (8)
- Engenharia e Ciclo de Vida do Produto (PLM) (3)
- Engenharia e Desenvolvimento de Produto (1)
- Engenharia e Qualidade (1)
- ESG na Indústria Automotiva (1)
- Futuro do Trabalho (1)
- Gestão da Qualidade (5)
- Gestão da Qualidade Automotiva (8)
- Gestão da Qualidade e Conformidade (1)
- Gestão da Qualidade e Tecnologia (3)
- Gestão de Riscos e Qualidade Automotiva (1)
- Gestão do Ciclo de Vida do Produto (2)
- IATF 16949 (2)
- IATF 16949 e Conformidade (1)
- Indústria 4.0 (2)
- Prevenção de Recall (1)
- Qualidade Automotiva (4)
- Qualidade e Conformidade Automotiva (1)
- Qualidade e Controle Estatístico de Processos (3)
- Redução de Não Conformidades (1)
- Sem categoria (2)
- Software Industrial e Produção (1)
- Software para Qualidade Automotiva (1)
- Software-Defined Vehicles (SDV) (1)
- Sustentabilidade na Indústria (1)
- Tecnologia e PLM Industrial (4)
- Transformação Digital Automotiva (4)
- Transformação Digital na Indústria (4)
- Transformação Tecnológica (1)
Tags
Tags
APQP automotivo
auditoria automotiva digital
auditoria na indústria automotiva
ações corretivas
ações corretivas e preventivas
cep automotivo
cibersegurança automotiva
conformidade automotiva digital
controle de mudanças automotivo
controle de mudanças engenharia
core tools automotivas
dfmea pfmea
engenharia de produto automotiva
falhas em lançamento de produto
FMEA automotiva
FMEA automotivo
FMEA digital
gestão da qualidade IATF 16949
gestão de riscos automotivos
gestão de riscos industriais
Global 8D
IATF 16949
Indicadores de desempenho
Indústria 4.0 e qualidade
indústria automotiva
ISOQualitas PLM
lançamento de produto automotivo
melhoria contínua
normas automotivas
não conformidades automotivas
pfmea
PLM automotivo
ppap automotivo
preparação para auditoria
prevenção de falhas industriais
prevenção de não conformidades
qualidade automotiva
qualidade na indústria automotiva
rastreabilidade automotiva
rastreabilidade de processos
rastreabilidade de produto
rastreabilidade de projeto
sistema de gestão da qualidade
software de qualidade automotiva
VDA 6.3