
Menu
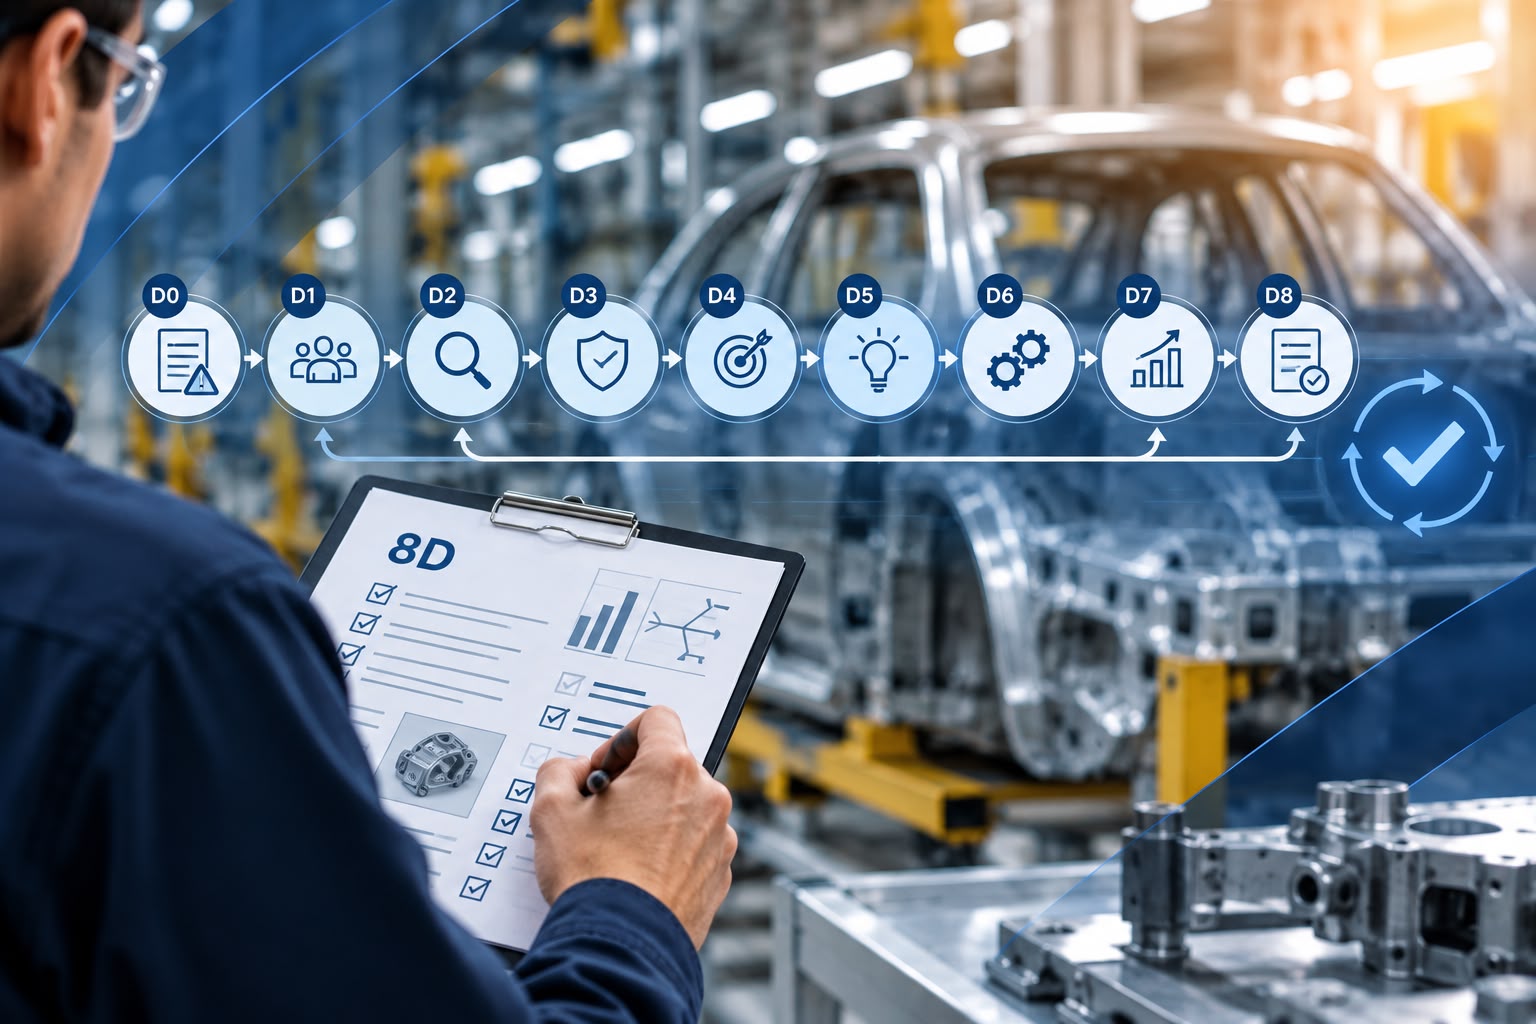
Global 8D na Indústria Automotiva: como estruturar o processo de solução de problemas e evitar a recorrência de não conformidades
Na indústria automotiva, identificar e conter uma não conformidade é apenas o início da solução de um problema.
Quando uma falha chega ao cliente, a qual não tenha sido detectada durante a produção ou apresenta recorrência, é necessário compreender por que ela ocorreu, por que não foi detectada anteriormente e o que precisa ser alterado para evitar que volte a acontecer.
É nesse contexto que o Global 8D (8 Disciplinas) é utilizado.
Trata-se de uma metodologia estruturada de solução de problemas baseada no trabalho de uma equipe multidisciplinar, na identificação e verificação das causas, na implementação de ações corretivas e na prevenção da recorrência. Sua utilização é amplamente difundida na cadeia automotiva.
Mais do que preencher um relatório, o Global 8D estabelece uma sequência lógica para conduzir a organização desde a identificação do problema até sua solução e incorporação dos aprendizados aos processos relacionados.
O que é Global 8D?
O Global 8D organiza o processo de solução de problemas em disciplinas sucessivas, normalmente iniciadas por uma etapa de preparação, denominada D0, seguida pelas disciplinas D1 a D8.
A lógica pode ser resumida como:
Problema → Proteção do cliente → Investigação → Causa raiz → Ação corretiva → Validação → Prevenção da recorrência → Encerramento
Cada disciplina possui uma finalidade específica, evitando que a organização avance diretamente para uma solução sem compreender adequadamente o problema.
Isso é especialmente importante porque corrigir o produto não significa necessariamente corrigir a causa que gerou a falha.
Uma seleção ou inspeção 100%, por exemplo, pode impedir temporariamente que peças não conformes cheguem ao cliente, mas não elimina necessariamente a condição responsável pela geração da não conformidade.
O Global 8D estabelece a metodologia onde em cada uma das 8 disciplinas são utilizados alguns métodos e ferramentas auxiliares para a solução eficaz e efetiva de problemas.

Quando utilizar o Global 8D?
Nem toda ocorrência precisa necessariamente de um processo completo de Global 8D.
A metodologia é especialmente aplicável quando o problema exige investigação estruturada, envolvimento de diferentes áreas e comprovação da eficácia das ações.
Pode ser utilizada, por exemplo, em situações envolvendo:
- reclamações de clientes;
- não conformidades relevantes;
- falhas recorrentes;
- problemas de campo ou garantia;
- impacto sobre características especiais;
- falhas com impacto significativo no produto ou processo;
- problemas cuja causa não seja imediatamente conhecida;
- situações nas quais o cliente solicite uma metodologia específica de solução de problemas.
Os requisitos específicos do cliente também precisam ser considerados. A IATF 16949 prevê que, quando o cliente prescrever processos, ferramentas ou sistemas específicos para solução de problemas, a organização deve utilizá-los, salvo aprovação diferente pelo cliente.
D0 – Preparar e planejar a resposta ao problema
Antes da formação completa do processo de investigação, é necessário compreender a situação inicial e avaliar a necessidade de uma resposta imediata.
A D0 pode envolver:
- coleta das primeiras informações;
- avaliação da extensão e impacto do problema;
- identificação dos produtos potencialmente afetados;
- definição de ações emergenciais;
- proteção imediata do cliente;
- decisão sobre a necessidade de abertura de um Global 8D.
Nesse momento, o objetivo ainda não é determinar definitivamente a causa raiz, mas controlar a situação e estruturar adequadamente a investigação.
D1 – Formar a equipe
Problemas complexos raramente devem ser analisados por uma única área.
A D1 estabelece uma equipe multidisciplinar com conhecimento sobre o produto, processo e problema analisado.
Dependendo da ocorrência, podem participar profissionais das áreas de:
Qualidade → Engenharia → Produção → Processos → Manutenção → Logística → Fornecedores → outras áreas relacionadas
A composição deve considerar as competências necessárias para investigar tecnicamente a ocorrência e implementar as ações necessárias.
Também é importante estabelecer responsabilidades e liderança para condução do processo.
D2 – Descrever o problema
Uma investigação eficaz depende de uma definição precisa do problema.
Expressões como “peça com defeito”, “problema de montagem” ou “dimensão fora” são insuficientes para orientar uma análise de causa raiz.
A descrição deve utilizar fatos e evidências.
Ferramentas como 5W2H e análise É / Não É (Is / Is Not) podem ajudar a delimitar a ocorrência.
É importante compreender questões como:
- O que aconteceu?
- Onde foi identificado?
- Quando ocorreu?
- Qual produto, componente, processo ou operação está envolvido?
- Qual é a quantidade afetada?
- Quais lotes ou períodos podem estar relacionados?
- Onde o problema ocorre e onde não ocorre?
Quanto mais clara for a definição, maior será a capacidade da equipe de direcionar corretamente a investigação.
D3 – Implementar ações de contenção
Enquanto a causa raiz ainda está sendo investigada, é necessário impedir que o problema continue impactando o cliente ou avançando pelo processo.
São estabelecidas então as ações de contenção.
Dependendo da situação, podem envolver:
- bloqueio de estoque;
- segregação de materiais;
- inspeção adicional;
- seleção de produtos;
- verificação de produtos em processo;
- identificação de lotes potencialmente afetados;
- inspeção de materiais em trânsito ou estoque do cliente, quando aplicável;
- controles temporários adicionais.
A contenção precisa considerar a abrangência do problema e sua rastreabilidade.
Além de implementar a ação, é necessário verificar se ela está efetivamente protegendo o cliente e evitando novos escapes.
E há uma distinção fundamental:
contenção não é ação corretiva permanente.
A contenção controla temporariamente o efeito ou impede sua propagação enquanto a causa é investigada.
D4 – Identificar e verificar a causa raiz e o ponto de escape
A D4 é uma das etapas mais importantes do Global 8D.
A equipe investiga as possíveis causas e utiliza evidências para determinar quais delas efetivamente explicam o problema.
Podem ser utilizadas ferramentas como:
5 Porquês, Diagrama de Ishikawa, análise do processo, comparação entre condições, testes, medições e análise de dados.
Mas existe um aspecto particularmente importante no Global 8D: não basta compreender por que o defeito ocorreu. É necessário compreender também por que ele não foi detectado antes de chegar ao ponto em que foi identificado.
Assim, a investigação deve considerar tanto a causa da ocorrência quanto o ponto de escape.
O ponto de escape representa uma oportunidade de controle em que o problema poderia ter sido identificado, mas não foi.
Por exemplo:
Por que a dimensão ficou fora da especificação? → investigação da causa da ocorrência.
Por que o sistema de controle existente não identificou a peça fora da especificação? → investigação do ponto de escape e da eficácia da detecção.
Essa distinção evita que a organização corrija apenas aquilo que gerou a falha sem avaliar também a deficiência que permitiu sua não detecção.
Causa raiz não deve ser confundida com sintoma
Um dos riscos durante uma análise de causa é interromper a investigação cedo demais.
Conclusões como: “erro do operador”, “falha de inspeção”, “parâmetro incorreto” podem descrever o que ocorreu, mas ainda não necessariamente explicar por que o sistema permitiu que aquilo acontecesse.
Se um parâmetro estava incorreto, por exemplo, a investigação pode precisar avançar:
Por que estava incorreto?
O parâmetro estava definido?
Havia algum bloqueio ou sistema à prova de erro?
A instrução de trabalho estava atualizada?
O operador possuía acesso à revisão correta?
Uma alteração anterior foi adequadamente incorporada ao processo?
O objetivo da análise é chegar a causas tecnicamente sustentadas por evidências, e não apenas encontrar uma explicação possível.
D5 – Selecionar e verificar as ações corretivas permanentes
Depois que as causas são verificadas, a equipe deve determinar quais ações podem eliminá-las.
As ações corretivas permanentes precisam estar relacionadas às causas identificadas.
Também devem ser avaliadas quanto à sua viabilidade e aos possíveis efeitos sobre produto e processo.
Quando aplicável, testes, estudos ou avaliações podem ser realizados antes da implementação definitiva para verificar se a ação proposta realmente elimina a causa sem introduzir novos riscos.
D6 – Implementar e validar as ações corretivas permanentes
Na D6, as ações selecionadas são implementadas no processo.
Isso pode envolver, por exemplo:
- alterações de processo;
- alterações de parâmetros;
- modificações em equipamentos ou dispositivos;
- implementação de sistemas à prova de erro;
- alterações de produto;
- revisão de métodos de controle;
- atualização de instruções de trabalho;
- treinamento relacionado às alterações realizadas.
Após a implementação, é necessário acompanhar os resultados e obter evidências de que as ações são eficazes.
A retirada das contenções temporárias deve ocorrer de forma controlada, após a organização possuir evidências adequadas de que as ações permanentes foram implementadas e são eficazes.
D7 – Prevenir a recorrência
Resolver a ocorrência específica ainda não encerra completamente o aprendizado.
A D7 amplia a análise para o sistema.
A equipe deve avaliar se o conhecimento obtido pode impactar:
PFMEA → Plano de Controle → Diagrama de Fluxo de Processo → Instruções de Trabalho → Processos semelhantes → Produtos semelhantes
A IATF 16949 estabelece justamente a necessidade de considerar o impacto das ações corretivas sistêmicas sobre produtos e processos semelhantes e de revisar e atualizar informações documentadas apropriadas, como PFMEA e Plano de Controle, quando necessário.
É aqui que o Global 8D se conecta diretamente aos artigos anteriores da ISOQualitas.
Se uma nova causa de falha foi descoberta, ela pode precisar ser incorporada à PFMEA.
Se foi identificado um problema de controles de prevenção ou detecção, o Plano de Controle deve ser revisado.
Se o processo real não correspondia ao processo documentado, os resultados também podem alimentar futuras verificações na R-FMEA.
A solução do problema passa, assim, a gerar conhecimento para a gestão de riscos.
D8 – Reconhecer a equipe e encerrar o processo
A última disciplina envolve o encerramento formal do processo de solução de problemas.
A equipe deve verificar se as ações previstas foram concluídas, se existem evidências de eficácia e se os documentos relacionados foram atualizados quando aplicável.
O Global 8D também contempla o reconhecimento da contribuição da equipe e o compartilhamento dos aprendizados obtidos.
O encerramento não deve ocorrer simplesmente porque todas as ações receberam um status de “concluídas”.
Ação implementada não significa necessariamente ação eficaz.
O fechamento deve estar sustentado por evidências de que o problema foi adequadamente tratado e que as ações produziram o resultado esperado.
Global 8D, PFMEA, Plano de Controle e R-FMEA: como essas informações se conectam?
A solução de problemas não deve funcionar de forma isolada da gestão de riscos.
Podemos visualizar essa integração da seguinte maneira:
Não conformidade Interna ou Externa – Reclamação do Cliente
↓
Abertura do processo Global 8D
↓
Contenção → Causa raiz + Ponto de escape → Ação corretiva → Verificação de eficácia
↓
Aprendizado
↓
Atualização da PFMEA → Plano de Controle → Planos de Reação → Instruções de Trabalho → demais documentos aplicáveis
↓
Processo de manufatura
↓
R-FMEA
↓
Verificação no processo real
Essa integração cria um ciclo importante.
A PFMEA antecipa os riscos.
O Plano de Controle transforma os riscos e características relevantes em controles aplicáveis à produção.
A produção executa os controles definidos.
A R-FMEA verifica se aquilo que foi planejado corresponde à realidade do processo.
E, quando uma não conformidade ocorre, o Global 8D estrutura a investigação, a correção das causas e a incorporação do aprendizado novamente ao sistema.
Principais falhas na aplicação do Global 8D
Mesmo uma metodologia estruturada pode perder eficácia quando utilizada apenas como formulário.
Entre os problemas mais comuns estão:
Descrição insuficiente do problema: dificulta todo o restante da investigação.
Confundir contenção com solução definitiva: uma inspeção adicional pode proteger o cliente, mas não necessariamente elimina a causa.
Definir a causa raiz sem evidências: uma hipótese não deve ser tratada como causa comprovada.
Parar a análise em “erro humano”: é necessário investigar as condições do processo e do sistema que permitiram o erro.
Não investigar o ponto de escape: corrigir a ocorrência sem compreender por que ela não foi detectada mantém uma fragilidade no processo.
Implementar uma ação sem verificar sua eficácia: concluir uma atividade não comprova que o problema foi eliminado.
Não atualizar PFMEA, Plano de Controle e documentos relacionados: o aprendizado fica restrito ao relatório 8D.
Não avaliar processos e produtos semelhantes: perde-se a oportunidade de transformar uma ação corretiva em aprendizado sistêmico.
Como um sistema integrado pode apoiar o Global 8D?
O Global 8D depende da análise técnica realizada por uma equipe multidisciplinar. Um sistema integrado não substitui a investigação, a análise de causa ou a tomada de decisão.
Entretanto, pode apoiar a gestão das informações geradas durante todo o processo.
O ISOQualitas PLM pode contribuir para manter relacionadas informações como:
- não conformidades e reclamações;
- ações de contenção;
- responsáveis e prazos;
- análise das causas;
- evidências;
- ações corretivas;
- verificação de eficácia;
- alterações de produto e processo;
- PFMEA;
- Plano de Controle;
- revisões e histórico das informações.
Isso ajuda a preservar a rastreabilidade entre problema → causa → ação → alteração → controle, evitando que o aprendizado permaneça isolado em relatórios, planilhas ou documentos independentes.
Da mesma forma que observamos no R-FMEA, o objetivo não é apenas registrar uma atividade, mas manter as informações relacionadas e atualizadas ao longo do ciclo de vida do produto e do processo.
Conclusão
O Global 8D estrutura a solução de problemas para que a organização avance além da reação imediata à não conformidade.
A metodologia conduz a equipe desde a proteção do cliente até a investigação das causas, implementação das ações corretivas, verificação da eficácia e prevenção da recorrência.
Seu maior valor está justamente em transformar uma ocorrência em aprendizado.
Quando as conclusões do Global 8D retroalimentam a PFMEA, o Plano de Controle, as Instruções de Trabalho e demais informações relacionadas, a organização fortalece a gestão de riscos e reduz a possibilidade de enfrentar novamente problemas já conhecidos.
O ISOQualitas PLM apoia essa integração ao conectar informações de produto, processo, riscos, controles, não conformidades, ações e alterações em um ambiente estruturado e rastreável.
Posts Recentes
Arquivos
Categorias
Categorias
- Análise de Riscos e Ações Corretivas (1)
- APQP e Core Tools (7)
- Artículos (1)
- Auditoria Automotiva (4)
- Automação Industrial (2)
- Blog (24)
- Cibersegurança Automotiva (1)
- Eficiência Industrial (1)
- Engenharia de Processos Automotivos (5)
- Engenharia de Produto e Processos (10)
- Engenharia e Ciclo de Vida do Produto (PLM) (3)
- Engenharia e Desenvolvimento de Produto (1)
- Engenharia e Qualidade (1)
- ESG na Indústria Automotiva (1)
- Futuro do Trabalho (1)
- Gestão da Qualidade (5)
- Gestão da Qualidade Automotiva (8)
- Gestão da Qualidade e Conformidade (1)
- Gestão da Qualidade e Tecnologia (3)
- Gestão de Riscos e Qualidade Automotiva (1)
- Gestão do Ciclo de Vida do Produto (2)
- IATF 16949 (2)
- IATF 16949 e Conformidade (1)
- Indústria 4.0 (2)
- Prevenção de Recall (1)
- Qualidade Automotiva (6)
- Qualidade e Conformidade Automotiva (1)
- Qualidade e Controle Estatístico de Processos (5)
- Redução de Não Conformidades (1)
- Sem categoria (2)
- Software Industrial e Produção (1)
- Software para Qualidade Automotiva (1)
- Software-Defined Vehicles (SDV) (1)
- Sustentabilidade na Indústria (1)
- Tecnologia e PLM Industrial (4)
- Transformação Digital Automotiva (4)
- Transformação Digital na Indústria (4)
- Transformação Tecnológica (1)
Tags
Tags
8D indústria automotiva
análise de causa raiz
APQP automotivo
auditoria na indústria automotiva
ação corretiva
ações corretivas
ações corretivas e preventivas
cibersegurança automotiva
controle de mudanças automotivo
controle de mudanças engenharia
core tools automotivas
dfmea pfmea
engenharia de produto automotiva
FMEA automotiva
FMEA automotivo
FMEA digital
gestão da qualidade IATF 16949
gestão de riscos automotivos
gestão de riscos industriais
Global 8D
IATF 16949
Indústria 4.0 e qualidade
indústria automotiva
ISOQualitas PLM
lançamento de produto automotivo
normas automotivas
não conformidade
não conformidades automotivas
pfmea
PLM automotivo
ponto de escape
ppap automotivo
preparação para auditoria
prevenção de falhas industriais
prevenção de não conformidades
qualidade automotiva
qualidade na indústria automotiva
rastreabilidade automotiva
rastreabilidade de processos
rastreabilidade de produto
rastreabilidade de projeto
sistema de gestão da qualidade
software de qualidade automotiva
solução de problemas
VDA 6.3