
Menú
Global 8D en la industria automotriz: cómo estructurar el proceso de resolución de problemas y evitar la recurrencia de no conformidades
En la industria automotriz, identificar y contener una inconformidad es solo el comienzo para resolver un problema.
Cuando llega un fallo al cliente, que no se detectó durante la producción o tiene una recurrencia, es necesario entender por qué ocurrió, por qué no se detectó previamente y qué debe cambiarse para evitar que vuelva a ocurrir.
Es en este contexto donde se utiliza el 8D Global (8 disciplinas).
Es una metodología estructurada de resolución de problemas basada en el trabajo de un equipo multidisciplinar, la identificación y verificación de causas, la implementación de acciones correctivas y la prevención de recurrencias. Su uso está ampliamente extendido en la cadena automotriz.
Más allá de rellenar un informe, Global 8D establece una secuencia lógica para guiar a la organización desde la identificación del problema hasta su solución e incorporación de los aprendizajes en los procesos relacionados.
¿Qué es Global 8D?
Global 8D organiza el proceso de resolución de problemas en disciplinas sucesivas, normalmente comenzando con una etapa de preparación, llamada D0, seguida por las disciplinas D1 a D8.
La lógica puede resumirse como:
Problema → Protección → Protección del Cliente → Causa Raíz → Acciones Correctivas → Validación → Prevención de Recurrencia → Terminación
Cada disciplina tiene un propósito específico, que impide que la organización avance directamente hacia una solución sin comprender adecuadamente el problema.
Esto es especialmente importante porque arreglar el producto no significa necesariamente solucionar la causa que generó el fallo.
Una selección o inspección del 100%, por ejemplo, puede impedir temporalmente que las piezas no conformes lleguen al cliente, pero no elimina necesariamente la condición responsable de generar la no conformidad.
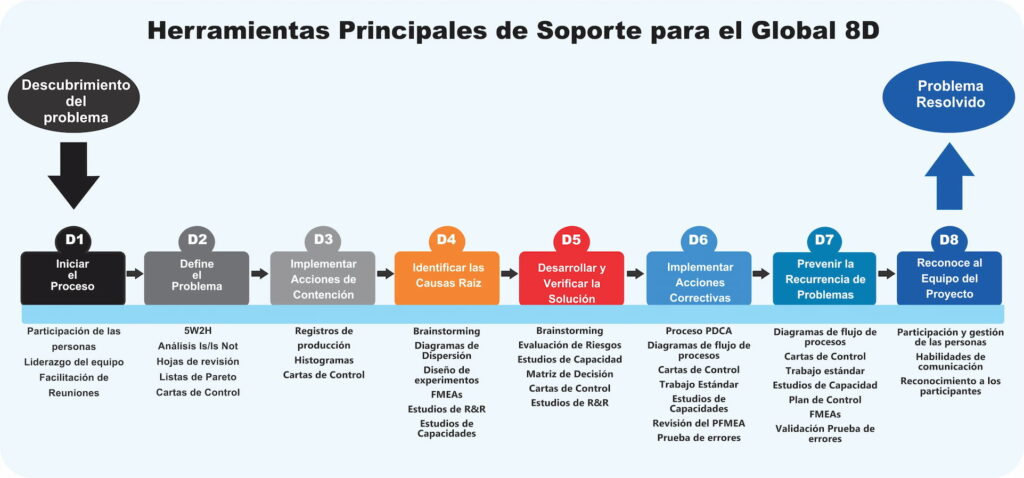
El Global 8D establece la metodología en la que, en cada una de las 8 disciplinas, se utilizan algunos métodos y herramientas auxiliares para la solución eficaz y eficaz de problemas.
¿Cuándo usar Global 8D?
No todas las ocurrencias necesitan necesariamente un proceso Global 8D completo.
La metodología es especialmente aplicable cuando el problema requiere investigación estructurada, implicación de diferentes áreas y pruebas de la eficacia de las acciones.
Puede utilizarse, por ejemplo, en situaciones que involucren:
• Quejas de los clientes;
• No conformidades relevantes;
• Fallos recurrentes;
• Problemas de campo o garantía;
• Impacto en las características especiales;
• Fallos con un impacto significativo en el producto o proceso;
• Problemas cuya causa no se conoce de inmediato;
• situaciones en las que el cliente solicita una metodología específica de solución de problemas.
También deben considerarse requisitos específicos del cliente. La IATF 16949 establece que cuando el cliente prescribe procesos, herramientas o sistemas específicos para la resolución de problemas, la organización debe utilizarlos, salvo que el cliente apruebe lo contrario.
D0 – Preparar y planificar la respuesta al problema
Antes de que el proceso de investigación esté completamente definido, es necesario comprender la situación inicial y evaluar la necesidad de una respuesta inmediata.
D0 puede implicar:
- Recopilación de la primera información;
- Evaluación del alcance y el impacto del problema;
- Identificación de los productos potencialmente afectados;
- Definición de acciones de emergencia;
- Protección inmediata del cliente;
- Decisión sobre la necesidad de abrir un Global 8D.
En este punto, el objetivo aún no es determinar de forma definitiva la causa raíz, sino controlar la situación y estructurar adecuadamente la investigación.
D1 – Formar el equipo
Los problemas complejos rara vez deben analizarse por una sola área.
D1 establece un equipo multidisciplinar con conocimiento sobre el producto, el proceso y el problema analizado.
Dependiendo de la ocurrencia, profesionales de las áreas de:
Calidad → Ingeniería → Producción → Procesos → Mantenimiento → Logística → Proveedores → otras áreas relacionadas
La composición debe considerar las competencias necesarias para investigar técnicamente el suceso e implementar las acciones necesarias.
También es importante establecer responsabilidades y liderazgo para llevar a cabo el proceso.
D2 – Describe el problema
La investigación eficaz depende de una definición precisa del problema.
Expresiones como “pieza defectuosa”, “problema de ensamblaje” o “dimensión externa” son insuficientes para guiar un análisis de causa raíz.
La descripción debe incluir hechos y pruebas.
Herramientas como el análisis 5W2H y Is/Is Not pueden ayudar a reducir la ocurrencia.
Es importante comprender cuestiones como:
- ¿Qué ha pasado?
- ¿Dónde fue identificado?
- ¿Cuándo ocurrió?
- ¿Qué producto, componente, proceso u operación está implicado?
- ¿Cuánto se ve afectado?
- ¿Qué periodos pueden estar relacionados?
- ¿Dónde ocurre el problema y dónde no?
Cuanto más clara sea la definición, mayor será la capacidad del equipo para dirigir correctamente la investigación.
D3 – Implementar acciones de contención
Aunque la causa raíz sigue siendo investigada, es necesario evitar que el problema siga afectando al cliente o avanzando en el proceso.
A continuación, se establecen las acciones de contención.
Dependiendo de la situación, pueden involucrar:
• Bloqueo de inventario;
• Segregación de materiales;
• Inspección adicional;
• Selección de productos;
• Verificación de productos en proceso;
• Identificación de lotes potencialmente afectados;
• inspección de materiales en tránsito o inventario de clientes, cuando corresponda;
• Controles temporales adicionales.
La contención debe considerar el alcance del problema y su trazabilidad.
Además de implementar la acción, es necesario verificar que se protege eficazmente al cliente y se previenen nuevas fugas.
Y hay una distinción fundamental:
La contención no es una acción correctiva permanente.
La contención controla temporalmente el efecto o impide su propagación mientras se investiga la causa.
D4 – Identificar y verificar la causa raíz y el punto de escape
D4 es una de las etapas más importantes del Global 8D.
El equipo investiga las posibles causas y utiliza pruebas para determinar cuál de ellas explica eficazmente el problema.
Herramientas como:
5 Porqués, diagrama de Ishikawa, análisis de procesos, comparación de estados, pruebas, medición y análisis de datos.
Pero hay un aspecto particularmente importante del Global 8D: no basta con entender por qué ocurrió el defecto. También es necesario entender por qué no se detectó antes de llegar al punto donde fue identificado.
Por tanto, la investigación debe considerar tanto la causa del suceso como el punto de escape.
El punto de escape representa una oportunidad de control donde el problema podría haberse identificado, pero no fue así.
Por ejemplo:
¿Por qué la dimensión estaba fuera de especificación? → investigación sobre la causa del suceso.
¿Por qué el sistema de control existente no identificó la pieza fuera de las especificaciones? → investigación del punto de escape y la efectividad de la detección.
Esta distinción impide que la organización corrija solo lo que generó el fallo sin evaluar también la deficiencia que permitió que no se detectara.
La causa raíz no debe confundirse con síntoma
Uno de los riesgos durante un análisis de causa raíz es detener la investigación demasiado pronto.
Conclusiones como: “error del operador”, “fallo en la inspección”, “parámetro incorrecto” pueden describir lo ocurrido, pero aún así no explicar necesariamente por qué el sistema permitió que ocurriera.
Si un parámetro era incorrecto, por ejemplo, la investigación puede necesitar avanzar:
¿Por qué fue incorrecto?
¿Se estableció el parámetro?
¿Hubo algún bloqueo o sistema de protección contra errores?
¿Estaban actualizadas las instrucciones de trabajo?
¿Tuvo el operador acceso a la revisión correcta?
¿Se ha incorporado correctamente un cambio previo al proceso?
El objetivo del análisis es llegar a causas técnicamente respaldadas por la evidencia, no solo encontrar una posible explicación.
D5 – Seleccionar y comprobar las acciones correctivas permanentes
Una vez verificadas las causas, el equipo debe determinar qué acciones pueden eliminarlas.
Las acciones correctivas permanentes deben estar relacionadas con las causas identificadas.
También deben evaluarse por su viabilidad y posibles efectos sobre el producto y el proceso.
Cuando procede, se pueden realizar pruebas, estudios o evaluaciones antes de la implementación definitiva para verificar que la acción propuesta elimina realmente la causa sin introducir nuevos riesgos.
D6 – Implementar y validar acciones correctivas permanentes
En D6, las acciones seleccionadas se implementan en el proceso.
Esto puede implicar, por ejemplo,:
• Cambios en el proceso;
• Cambios de parámetros;
• Modificaciones en equipos o dispositivos;
• Implementación de sistemas de prueba de errores;
• Cambios en el producto;
• Revisión de los métodos de control;
• Actualización de instrucciones de trabajo;
• Formación relacionada con los cambios realizados.
Tras la implementación, es necesario supervisar los resultados y obtener pruebas de que las acciones son efectivas.
La eliminación de contenciones temporales debe realizarse de manera controlada, después de que la organización tenga pruebas suficientes de que se han implementado acciones permanentes y son efectivas.
D7 – Prevenir la recurrencia
Resolver el suceso específico aún no termina completamente el aprendizaje.
D7 extiende la analítica al sistema.
El equipo debe evaluar si el conocimiento adquirido puede influir:
El plan de control → PFMEA → diagrama de flujo de procesos → instrucciones de trabajo → procesos similares → productos similares
El estándar IATF 16949 establece correctamente la necesidad de considerar el impacto de las acciones correctivas sistémicas en productos y procesos similares, y de revisar y actualizar la información documentada adecuada, como la PFMEA y el Plan de Control, cuando sea necesario.
Aquí es donde Global 8D se conecta directamente con artículos anteriores de ISOQualitas.
Si se ha descubierto una nueva causa de fallo, puede que deba incorporarse a FMEA en la industria automotriz: cómo estructurar DFMEA y PFMEA según el APQP y el estándar IATF 16949.
Si se ha identificado un problema de controles de prevención o detección, debe revisarse el Plan de control en la industria automotriz: Cómo asegurar que se apliquen controles definidos en la producción.
Si el proceso real no coincide con el documentado, los resultados también pueden influir en futuras comprobaciones en R-FMEA (FMEA Reverso): Cómo verificar que los controles definidos en el PFMEA se aplican realmente en el proceso.
La solución al problema genera así conocimiento para la gestión de riesgos.
D8 – Reconoce al equipo y pon fin al proceso
La última disciplina implica terminar formalmente el proceso de resolución de problemas.
El equipo debe verificar que las acciones planificadas se hayan completado, que haya pruebas de efectividad y que los documentos relacionados hayan sido actualizados cuando corresponda.
Global 8D también incluye reconocer la contribución del equipo y compartir las lecciones aprendidas.
La terminación no debería producirse simplemente porque todas las acciones hayan recibido un estado de “completadas”.
Acción implementada no significa necesariamente acción efectiva.
El cierre debe estar respaldado por pruebas de que el problema fue adecuadamente abordado y que las acciones produjeron el resultado esperado.
Global 8D, PFMEA, Plan de Control y R-FMEA: ¿Cómo se conecta esta información?
La resolución de problemas no debería funcionar aislada de la gestión de riesgos.
Podemos ver esta integración de la siguiente manera:
No conformidad interna o externa – Queja del cliente
↓
Apertura del proceso Global 8D
↓
Contención → causa raíz + punto de escape → comprobación de acciones correctivas → eficacia
↓
Aprendizaje
↓
Actualización del Plan de Control → → Planes de Reacción → Instrucciones de Trabajo → otros documentos aplicables de PFMEA
↓
Proceso de fabricación
↓
R-FMEA
↓
Verificación en el proceso real
Esta integración crea un ciclo importante.
El PFMEA anticipa riesgos.
El Plan de Control transforma los riesgos y características relevantes en controles aplicables a la producción.
Producción realiza los controles definidos.
La R-FMEA verifica si lo que se ha planeado corresponde a la realidad del proceso.
Y cuando ocurre una inconformidad, Global 8D estructura la investigación, corrigiendo las causas e incorporando el aprendizaje de nuevo al sistema.
Principales fallos en la aplicación del Global 8D
Incluso una metodología estructurada puede perder efectividad cuando se usa solo como una forma.
Entre los problemas más comunes se encuentran:
Descripción insuficiente del problema: dificulta el resto de la investigación.
Confundir contención con solución definitiva: una inspección adicional puede proteger al cliente, pero no elimina necesariamente la causa.
Definir la causa raíz sin pruebas: Una hipótesis no debe tratarse como una causa probada.
Detén el análisis sobre el “error humano”: es necesario investigar las condiciones del proceso y del sistema que permitieron el error.
No investigar el punto de escape: corregir la ocurrencia sin entender por qué no fue detectada mantiene una debilidad en el proceso.
Implementar una acción sin verificar su efectividad: Completar una actividad no demuestra que el problema haya sido eliminado.
No actualizar PFMEA, Plan de Control y documentos relacionados: el aprendizaje se limita al informe 8D.
No evaluar procesos y productos similares: se pierde la oportunidad de transformar la acción correctiva en aprendizaje sistémico.
Cómo un sistema integrado puede soportar Global 8D?
El Global 8D se basa en el análisis técnico realizado por un equipo multidisciplinar. Un sistema integrado no sustituye la investigación, el análisis de causas raíz o la toma de decisiones.
Sin embargo, puede apoyar la gestión de la información generada a lo largo del proceso.
ISOQualitas PLM puede contribuir a conservar información relacionada como:
• No conformidades y quejas;
• Acciones de contención;
• Responsabilidad y plazos;
• Análisis de las causas;
• Evidencia;
• Acciones correctivas;
• Comprobación de efectividad;
• Cambios en productos y procesos;
• PFMEA;
• Plan de control;
• Revisiones e Historia de la Información.
Esto ayuda a preservar la trazabilidad entre la acción → la causa → → el control → el cambio, evitando que el aprendizaje quede aislado en informes independientes, hojas de cálculo o documentos.
De la misma manera que observamos en R-FMEA, el objetivo no es solo registrar una actividad, sino mantener la información relacionada actualizada durante todo el ciclo de vida del producto y del proceso.
Conclusión
Global 8D estructura la resolución de problemas para llevar a la organización más allá de la reacción inmediata ante el incumplimiento.
La metodología guía al equipo desde la protección del cliente hasta la investigación de las causas, la implementación de acciones correctivas, la verificación de la eficacia y la prevención de recurrencias.
Su mayor valor reside precisamente en transformar un suceso en aprendizaje.
Cuando las conclusiones del Global 8D se informan sobre la PFMEA, el Plan de Control, las Instrucciones de Trabajo y otra información relacionada, la organización fortalece la gestión de riesgos y reduce la posibilidad de enfrentarse a problemas conocidos nuevamente.
ISOQualitas PLM soporta esta integración conectando producto, proceso, riesgo, controles, inconformidades, acciones e información de cambio en un entorno estructurado y rastreable.
Últimas Publicaciones
Archivos
Categorías
Categorías
- Análisis de Riesgos y Acciones Correctivas (1)
- APQP and Core Tools (1)
- APQP e Core Tools (3)
- APQP y Core Tools (4)
- Artículos (20)
- Auditoria Automotiva (2)
- Auditoría Automotriz (3)
- Automatización Industrial (2)
- Automotive Process Engineering (1)
- Automotive Quality Management (1)
- Blog (6)
- Calidad Automotriz (1)
- Calidad y Cumplimiento Automotriz (3)
- Calidad y Tecnología (1)
- Ciberseguridad Automotriz (1)
- Control Estadístico de Procesos y Calidad (1)
- Cumplimiento IATF 16949 (1)
- Eficiencia Industrial (1)
- Engenharia de Processos Automotivos (2)
- Engenharia de Produto e Processos (5)
- Engenharia e Ciclo de Vida do Produto (PLM) (1)
- ESG en la Industria Automotriz (1)
- Futuro del Trabajo (1)
- Gestão da Qualidade Automotiva (3)
- Gestão da Qualidade e Tecnologia (2)
- Gestão de Riscos e Qualidade Automotiva (1)
- Gestión de Calidad Automotriz (9)
- Gestión de Calidad en la Industria (1)
- Gestión de Calidad y Cumplimiento (1)
- Gestión de la Calidad (5)
- Gestión del Ciclo de Vida del Producto (2)
- Gestión del Ciclo de Vida del Producto (PLM) (4)
- IATF 16949 (3)
- Industria 4.0 (2)
- Ingeniería de Procesos Automotrices (2)
- Ingeniería de Producto y Procesos (5)
- Ingeniería y Calidad (2)
- Ingeniería y Desarrollo de Productos (1)
- News (1)
- Prevención de Recall (1)
- Qualidade Automotiva (2)
- Qualidade e Controle Estatístico de Processos (2)
- Reducción de No Conformidades (1)
- Software para Manufactura (1)
- Sostenibilidad en la Industria (1)
- Tecnologia e PLM Industrial (2)
- Tecnología Industrial y PLM (3)
- Transformação Digital Automotiva (1)
- Transformação Digital na Indústria (1)
- Transformación Digital Automotriz (2)
- Transformación Digital en la Industria (4)
- Transformación Tecnológica (2)
- Vehículos Definidos por Software (SDV) (1)
Etiquetas
Etiquetas
acciones correctivas y preventivas
acción correctiva
análisis de causa raíz
APQP automotriz
auditoría automotriz
Auditoría de la gestión de calidad automovilística digital
automatización industrial y empleo
ações corretivas
calidad automotriz
cep automotriz
ciberseguridad automotriz
control de calidad automotriz
control de cambios automotriz
core tools automotrices
cumplimiento IATF 16949
desarrollo de producto automotriz
dfmea pfmea
FMEA automotriz
FMEA digital
gestión de calidad IATF 16949
gestión de cambios de ingeniería
gestión del ciclo de vida del producto
gestión de riesgos automotrices
gestión de riesgos industriales
Global 8D
IATF 16949
IATF 16949 y ESG
industria 4.0 automotriz
ingeniería de producto automotriz
integración entre ingeniería y calidad
ISOQualitas PLM
mejora continua industrial
no conformidades automotrices
normativa UNR155
pfmea
PLM automotriz
ppap automotriz
proceso de aprobación de piezas
sistema de auditoría automotriz
sistema de gestión de calidad
software de calidad automotriz
Software industrial ISOQualitas
trazabilidad automotriz
trazabilidad de procesos
trazabilidad de producto