
R-FMEA (FMEA Reverso): Cómo verificar que los controles definidos en el PFMEA se aplican realmente en el proceso
En la industria automotriz, identificar riesgos durante el desarrollo de procesos de manufactura es fundamental. Sin embargo, hay un tema igualmente importante: ¿Lo que se definió en la PFMEA está ocurriendo realmente en el proceso de fabricación?
Es precisamente en este momento cuando R-FMEA – Reverse FMEA cobra importancia.
Mientras que el PFMEA parte del análisis del proceso para identificar posibles modos de fallo, causas, efectos y controles, el R-FMEA realiza un movimiento complementario y de manera inversa: va al proceso real para verificar que los riesgos previstos, los controles establecidos y las condiciones consideradas en el análisis de la PFMEA corresponden a lo que realmente ocurre en producción.
Esta verificación permite identificar diferencias entre el proceso documentado y el proceso ejecutado, nuevos riesgos, cambios no incorporados en la documentación y oportunidades para actualizar el PFMEA y el Plan de Control.
Más que una revisión documental, el FMEA Reverso acerca la gestión de riesgos a la realidad del taller de producción.
¿Qué es R-FMEA – FMEA Reverso?
El R-FMEA es un enfoque de verificación que se lleva a cabo directamente en el proceso de fabricación, utilizado para afrontar las condiciones reales de producción con los riesgos y controles registrados en el PFMEA.
Su propósito no es reemplazar el PFMEA ni volver a realizar todo el análisis de riesgos.
La lógica es verificar, en la práctica, si lo que se ha predicho sigue siendo válido.
Durante un R-FMEA, el equipo puede observar, por ejemplo:
- si los pasos del proceso coinciden con el Diagrama de Flujo del Proceso;
- si los controles previstos en el PFMEA se implementan eficazmente;
- si los controles definidos en el Plan de Control se ejecutan tal y como se establece;
- si las características especiales se están controlando adecuadamente;
- si los métodos y dispositivos de medición utilizados son adecuados;
- si existen condiciones de proceso capaces de generar nuevos modos o causas de fallo;
- si los cambios realizados en producción se han incorporado en los documentos relacionados;
- si se conocen y aplican los planes de reacción cuando ocurre una desviación.
Por ello, la R-FMEA transforma el análisis de riesgos en un proceso continuo de verificación, aprendizaje y actualización.
PFMEA y R-FMEA: ¿Cuál es la diferencia?
A pesar de estar directamente relacionados, PFMEA y R-FMEA cumplen funciones diferentes.
El PFMEA – Análisis de Modos y Efectos de Fallas de Proceso se utiliza para analizar previamente los riesgos asociados al proceso de fabricación.
El equipo evalúa las operaciones, posibles modos de fallo, efectos, causas, controles de prevención y detección, y define las acciones necesarias para reducir riesgos.
R-FMEA, en cambio, comienza desde la producción real.
En lugar de preguntar simplemente: “¿Qué puede salir mal en este proceso?” el equipo también pregunta: “¿Está ocurriendo el proceso como lo consideramos cuando diseñamos el PFMEA?”
Este cambio de perspectiva es importante porque un proceso de producción es dinámico.
Se cambian los equipos, se sustituyen los dispositivos, se ajustan los parámetros, los proveedores pueden cambiar, los métodos de trabajo se desarrollan y pueden surgir nuevas condiciones a lo largo de la producción en serie.
Si estos cambios no se reflejan en el análisis de riesgos, el PFMEA puede dejar de representar adecuadamente el proceso actual.
¿Cómo se lleva a cabo la R-FMEA en el proceso de fabricación?
R-FMEA debería implicar la observación directa del proceso y la participación de un equipo multidisciplinar, recopilando conocimientos de áreas relacionadas con el producto y la fabricación.
Antes de la verificación, es importante consultar los documentos aplicables al proceso, como:
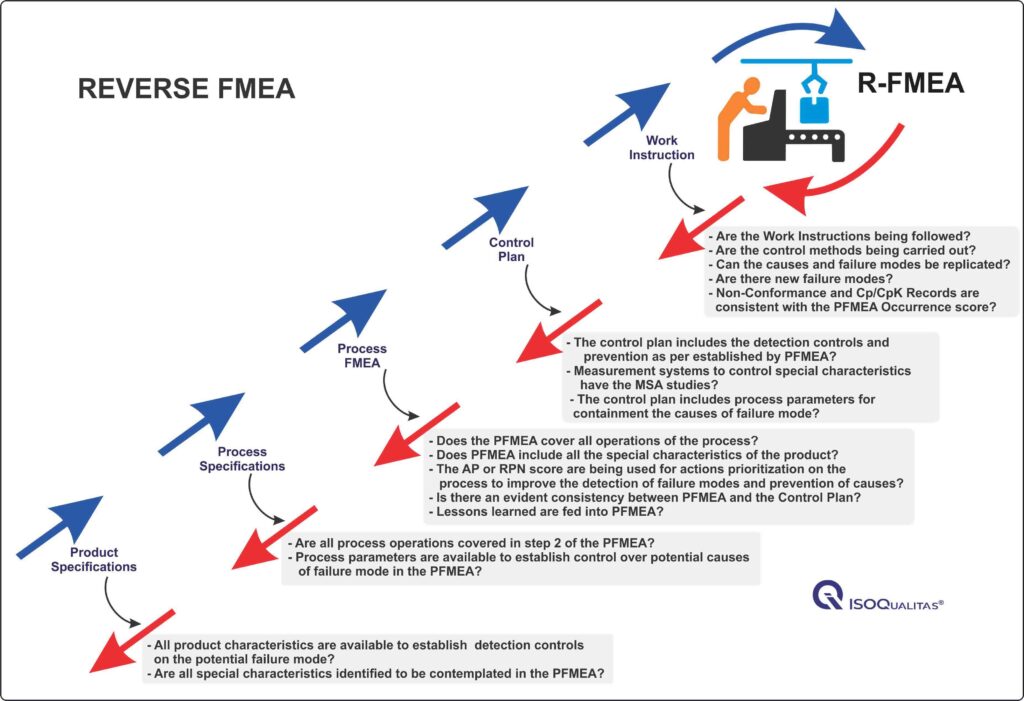
Diagrama de flujo de procesos → PFMEA → Plan de Control → Instrucciones de Trabajo → Registros de Producción y Calidad.
Con esta información, el equipo puede revisar las operaciones y comparar lo documentado con lo que realmente se está realizando.
1. Observa el funcionamiento real
El primer paso es monitorizar el proceso en funcionamiento.
El objetivo es entender cómo se realiza eficazmente la operación, teniendo en cuenta la máquina, el operador, los dispositivos, los materiales, los parámetros, los métodos de inspección, el movimiento y otras condiciones relevantes.
2. Compara el proceso con el PFMEA
El equipo verifica que los modos, causas y controles de fallo registrados sean coherentes con la condición observada.
En este punto, pueden surgir preguntas importantes:
¿Hay alguna condición de fallo que no se haya considerado?
¿Ha dejado de existir alguna causa registrada?
¿Existe alguna posible nueva causa derivada de algún cambio en el proceso?
¿Existen realmente controles de prevención y detección?
3. Consulta el Plan de Control
Los controles previstos deben enfrentarse a la ejecución.
Esto incluye verificar características controladas, especificaciones, método de medición, frecuencia, tamaño de muestra, registros y planes de reacción.
La relación con el artículo anterior es sencilla: el Plan de control en la industria automotriz: Cómo asegurar que se apliquen controles definidos en la producción
, mientras que el R-FMEA ayuda a verificar que esta relación se mantenga consistente en el proceso real.
4. Identificar nuevos riesgos y oportunidades de mejora
La observación directa puede revelar condiciones que no eran evidentes durante la preparación original del PFMEA.
Por ejemplo, se puede identificar la posibilidad de un montaje incorrecto, errores de posicionamiento, ajustes inapropiados, fallos relacionados con la manipulación de materiales, riesgos derivados de la intervención del operador o condiciones que dificulten la detección de una no conformidad.
Estos hallazgos deben analizarse técnicamente y, cuando sea aplicable, incorporarse a la gestión de riesgos.
5. Registrar pruebas y definir acciones
El R-FMEA no debería terminar solo con una lista de pruebas.
Cuando se identifican divergencias o nuevos riesgos, es necesario definir a los responsables, acciones y plazos, además de supervisar su implementación.
Dependiendo del resultado, puede ser necesario revisar los documentos relacionados.
¿Puede la R-FMEA provocar la revisión de la PFMEA y del Plan de Control?
¡Sí! Este es uno de los puntos más relevantes de la metodología.
Cuando el R-FMEA identifica una condición distinta a la considerada anteriormente, la organización debe evaluar el impacto en la documentación y los controles de proceso.
La relación puede representarse de la siguiente manera:
El proceso real → R-FMEA → la identificación de divergencias o nuevos riesgos → la revisión del PFMEA → la revisión del Plan de Control → la implementación y seguimiento de las acciones
Esto crea un bucle de retroalimentación.
El PFMEA ya no es un documento preparado solo durante el desarrollo y comienza a incorporar el aprendizaje adquirido a lo largo del proceso.
Esta lógica también refuerza la importancia de la trazabilidad de los cambios, permitiéndote identificar qué ha cambiado, por qué ha cambiado, qué riesgos se han visto afectados y qué controles han necesitado actualizarse.
¿Cuál es la relación entre R-FMEA, PFMEA y el Plan de Control?
Estas herramientas no deberían funcionar como actividades y documentos independientes.
Existe una relación directa entre ellos:
La PFMEA identifica y evalúa los riesgos del proceso.
↓
Plan de Control Transforma los riesgos y características relevantes en controles aplicables a la producción.
↓
Proceso de fabricación (Instrucciones de trabajo) Realiza las operaciones y controles definidos.
↓
R-FMEA verifica en el proceso real si los riesgos y controles documentados permanecen consistentes e identifica nuevas condiciones.
↓
Actualización del PFMEA y del Plan de Control Incorpora los aprendizajes y cambios identificados.
Esta integración permite que la gestión de riesgos siga la evolución del proceso a lo largo de la producción en serie.
¿Cuándo realizar el FMEA Reverso?
La periodicidad y los criterios deben tener en cuenta los requisitos aplicables a la organización, al cliente y al proceso.
Además de las comprobaciones planificadas, ciertos eventos pueden indicar la necesidad de una nueva evaluación, como, por ejemplo:
- Cambios en productos o procesos;
- Instalación o modificación de equipos y dispositivos;
- Cambios de materia prima o proveedores;
- Cambios en las instrucciones del proceso;
- Cambios en los métodos de medición o control;
- Ocurrencia de no conformidades internas o externas;
- Quejas de los clientes;
- Resultados de auditorías;
- Cambios o añadidos de características especiales;
- Cambios relevantes en los parámetros del proceso;
- Recurrencia de fallos;
- Implementación de acciones correctivas.
De este modo, la R-FMEA puede utilizarse no solo como una actividad periódica, sino también como un instrumento para verificar que los cambios y lecciones se han incorporado correctamente en la gestión de riesgos.
R-FMEA y mejora continua
Uno de los mayores beneficios del R-FMEA está en el aprendizaje que se obtiene del proceso real.
No todas las condiciones de fabricación pueden anticiparse durante el desarrollo.
La producción genera información importante sobre variaciones, intervenciones, dificultades operativas, comportamiento del equipo, ocurrencias de calidad y efectividad de los controles.
Cuando esta información se devuelve a PFMEA, la organización fortalece su base de conocimientos y mejora el análisis futuro.
Así, el R-FMEA contribuye a transformar el PFMEA en un documento vivo, conectado a la experiencia acumulada durante la producción.
R-FMEA y resolución de problemas
El FMEA Reverso también puede estar relacionado con procesos de resolución de problemas.
Una inconformidad identificada por el cliente, la producción o la auditoría puede revelar que:
- Una causa no había sido considerada en el PFMEA;
- El riesgo había sido subestimado;
- No se estaba llevando a cabo un control planificado;
- El control existente no era lo suficientemente efectivo;
- No se había incorporado un cambio de proceso en la documentación.
Tras el análisis e implementación de las acciones correctivas, los aprendizajes deben evaluarse en relación con el PFMEA y el Plan de Control.
Esta conexión será especialmente importante en el próximo tema de nuestra secuela: Global 8D, en la que podremos profundizar la estructura utilizada para la contención, el análisis de causas raíz, la implementación de acciones correctivas y la prevención de la reincidencia.
Principales desafíos en la aplicación de la R-FMEA
Algunas dificultades pueden reducir la efectividad del FMEA Reverso:
Realizar la actividad solo como una lista de comprobación: el R-FMEA debe provocar un análisis crítico del proceso, y no solo confirmar los documentos.
PFMEA desactualizado: comparar el proceso con un documento que ya no representa la realidad reduce el valor del análisis.
Falta de integración entre documentos: Los cambios identificados en el R-FMEA pueden requerir modificaciones en el PFMEA, el Plan de Control, las instrucciones y otros registros relacionados.
Falta de seguimiento de las acciones: identificar una divergencia sin asegurar que su tratamiento no cierra el ciclo de mejora.
Información distribuida en diferentes documentos y hojas de cálculo: esto dificulta identificar las relaciones entre riesgos, controles, cambios y evidencia.
Es precisamente en este último punto donde la gestión integrada de la información empieza a desempeñar un papel importante.
¿Cómo puede un sistema integrado soportar el R-FMEA?
La realización de R-FMEA se produce en el proceso de fabricación, a través de la observación y el análisis técnico del equipo. Un sistema integrado no sustituye esta actividad.
Sin embargo, puede apoyar la gestión de información relacionada con riesgos y controles de procesos.
ISOQualitas PLM permite integrar información relacionada con el desarrollo de productos y procesos, apoyando actividades como:
- Desarrollar el FMEA Reverso totalmente estructurado;
- Gestión y actualización del PFMEA;
- Relación entre riesgos y controles;
- Integración entre PFMEA y el Plano de Control;
- Gestión de características especiales de productos y procesos;
- Control de revisiones;
- Trazabilidad de los cambios;
- Seguimiento de las acciones establecidas en el R-FMEA;
- Mantenimiento de la historia de los análisis;
- Integración de información relacionada con las Herramientas Centrales.
De este modo, los resultados obtenidos durante un FMEA Reverso pueden incorporarse en documentos y procesos relacionados, reduciendo el riesgo de mantener información divergente entre lo que se planificó y lo que realmente se está llevando a cabo en producción.
Conclusión
La R-FMEA amplía la gestión de riesgos al llevar el análisis al entorno donde el proceso realmente ocurre.
Al comparar el proceso de fabricación con el PFMEA y el Plan de Control, la organización puede identificar divergencias, nuevos riesgos, cambios no documentados y oportunidades de mejora.
Más que verificar documentos, la FMEA Reverso crea un ciclo de aprendizaje importante:
Planifica los controles → Ejecuta el proceso → Verifica la realidad → Actualiza los riesgos → Mejora los controles.
Cuando el PFMEA, el Plan de Control, la R-FMEA y otra información relacionada se mantienen de forma integrada y rastreable, resulta más fácil preservar la coherencia entre el proceso planificado y la producción a lo largo del ciclo de vida del producto.
ISOQualitas PLM apoya esta integración conectando producto, proceso, riesgo, controles, cambio e información central en un entorno estructurado para la gestión del ciclo de vida.